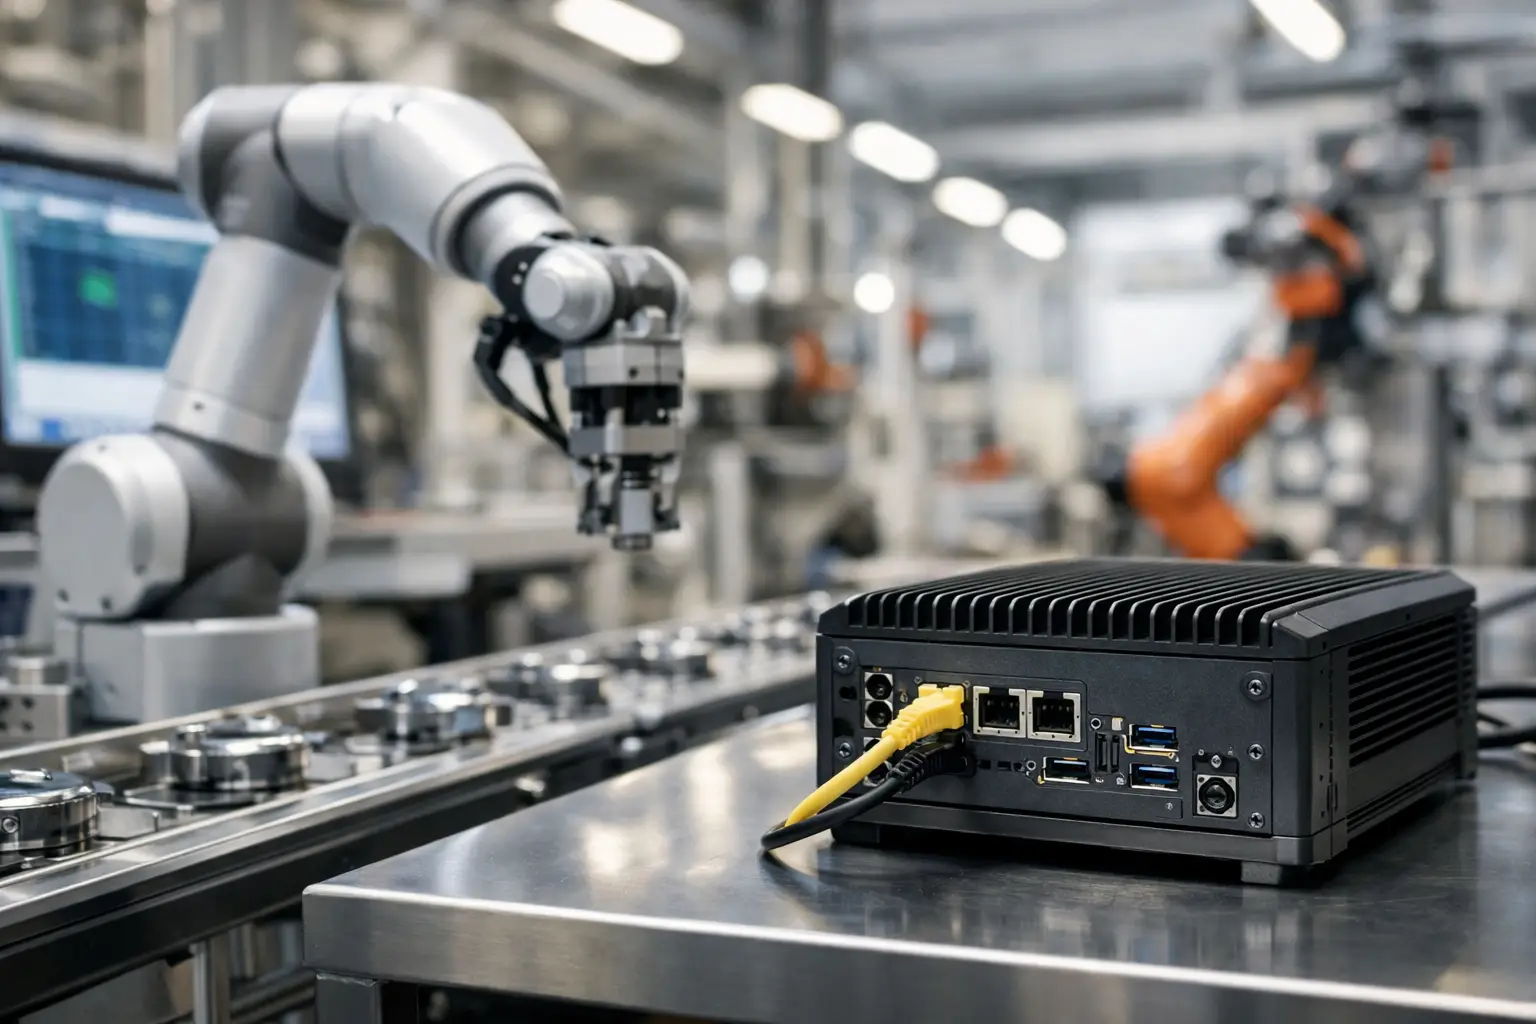
Bir paketleme makinesinin duruş nedeni operatör ekranına geç düşüyorsa, kalite kamerası hatalı ürünü ancak çevrim tamamlandıktan sonra işaretliyorsa veya PLC verisi merkezi sunucuya bağımlı kalıyorsa, sorun yalnızca yazılım değildir. Üretim hattında edge PC örneği, veriyi makinenin yanında işleyerek bu gecikmeyi ve bağımlılığı azaltan somut bir mimariyi ifade eder. Doğru kurgulandığında bakım ekibine anlamlı alarm, üretim yöneticisine güvenilir OEE verisi, operatöre ise hızlı aksiyon imkanı sağlar.
Bu yaklaşımın değeri, her veriyi buluta veya merkezi SCADA sunucusuna taşımak değildir. Değerli olan, hangi verinin sahada anında karar gerektirdiğini ayırmak; yalnızca gerekli özet, kayıt ve alarmları üst katmana göndermektir. Böylece ağ yükü dengelenir, haberleşme kesintilerinin üretime etkisi sınırlanır ve makine davranışı daha yakından izlenir.
Üretim hattında edge PC örneği: Paketleme ve etiketleme istasyonu
Örnek senaryoda gıda, kimya veya hızlı tüketim ürünleri üreten bir tesisteki paketleme hattını ele alalım. Hatta konveyör, servo sürücüler, barkod okuyucu, etiket yazıcı, tartım ünitesi, emniyet ekipmanları ve PLC bulunur. Hattın sonunda kamera, etiketin doğru ürün üzerinde, doğru konumda ve okunabilir biçimde basılıp basılmadığını kontrol eder.
Edge PC, pano içinde veya makine gövdesine uygun korumalı bir noktada konumlanır. PLC’den çevrim sayısı, hız, çalışma-duruş durumu, arıza kodu ve reçete bilgilerini alır. Kameradan gelen görüntü üzerinde OCR, barkod doğrulama veya konum kontrolü yapar. Tartım ünitesinden gelen değeri ürün reçetesiyle karşılaştırır. Bu üç veri kaynağını zaman damgasıyla birleştirerek her ürün veya parti için izlenebilir bir kayıt oluşturur.
Kamera etiketi hatalı bulduğunda edge PC, karar süresini merkezi sisteme bırakmadan PLC’ye red sinyali gönderebilir. Aynı anda hatanın görüntüsünü, ürün kodunu, vardiya bilgisini ve hata sınıfını kaydeder. Operatör HMI ekranında sadece “etiket okunamadı” uyarısını değil, hatanın nerede oluştuğunu ve son kaç çevrimde tekrarlandığını görebilir. Bakım ekibi de arızanın yazıcı kafası, konveyör titreşimi, ürün hizalama veya ışık koşullarından kaynaklanıp kaynaklanmadığını daha hızlı değerlendirir.
Veri akışı nasıl kurgulanır?
Sahadaki PLC ve sürücüler deterministik makine kontrolünü sürdürür. Edge PC’nin görevi PLC’nin yerine geçmek değildir. Edge PC; veri toplama, protokol dönüştürme, görsel analiz, yerel veri tabanı, alarm kuralları ve üst sistem entegrasyonu için konumlanır. Bu ayrım, kontrol çevriminin güvenliğini korur ve bilgisayar tarafındaki uygulama güncellemelerinin makine emniyetini doğrudan etkilemesini önler.
PC, OPC UA, Modbus TCP, Ethernet/IP, PROFINET veya makinenin desteklediği başka bir endüstriyel protokol üzerinden veri alabilir. Hangi protokolün kullanılacağı mevcut PLC altyapısına, lisans yapısına ve ihtiyaç duyulan veri hızına göre belirlenmelidir. Örneğin yalnızca dakika bazlı üretim raporu için yüksek frekanslı tüm etiketleri toplamak gereksiz olabilir. Buna karşılık görüntü kontrolü veya titreşim analizi yapılan uygulamalarda milisaniye seviyesindeki zaman eşlemesi kritik hale gelir.
Üst katmanda MES, ERP, kalite yönetim yazılımı veya merkezi veri platformu yer alabilir. Edge PC, bağlantı aktifken seçilmiş verileri güvenli biçimde iletir; bağlantı kesildiğinde ise yerel tamponda saklar. Ağ geri geldiğinde kayıtlar kontrollü biçimde aktarılır. Bu yapı, internet veya merkez sunucu erişimi kısa süreli kesildiğinde hattın veri kaybetmeden çalışmasına yardımcı olur.
Edge PC donanımı nasıl seçilir?
İlk bakılması gereken konu işlemci modelinden önce iş yüküdür. PLC verisi okuyup birkaç dashboard çalıştıran bir istasyon ile iki kameradan görüntü alıp yapay zeka modeli çalıştıran bir istasyonun ihtiyacı aynı değildir. Gereğinden düşük donanım, arayüz gecikmesine ve veri kuyruğuna yol açar. Gereğinden yüksek yapı ise proje bütçesini artırır, enerji tüketimi ve bakım planını gereksiz biçimde büyütebilir.
Paketleme hattı örneğinde en az iki Ethernet portu çoğu zaman avantaj sağlar. Bir port makine ağına, diğeri fabrika ağına ayrılabilir. Bu fiziksel ayrım, yayın trafiğinin kontrolünü kolaylaştırır ve güvenlik politikalarını sadeleştirir. Kamera, okuyucu, seri haberleşmeli tartı veya eski cihazlar için USB, RS-232/485, dijital I/O ya da uygun genişleme seçenekleri proje başında kontrol edilmelidir.
Endüstriyel ortamda fansız tasarım önemli bir avantajdır. Tozlu pano ortamında fanın taşıdığı partiküller, zamanla soğutma performansını düşürebilir. Ancak fansız cihaz seçmek tek başına yeterli değildir. Pano içi sıcaklık, hava sirkülasyonu, güç kaynağı kapasitesi, cihazın çalışma sıcaklığı aralığı ve montaj yönü birlikte değerlendirilmelidir. Özellikle fırın, pres, döküm veya yüksek titreşimli makine yakınlarında sıcaklık ve mekanik dayanım şartları masaüstü bilgisayar varsayımlarından çok farklıdır.
Depolama tarafında endüstriyel SSD, kayıt hacmine göre seçilmelidir. Yüksek çözünürlüklü görüntüleri aylarca yerelde saklama hedefi varsa yalnızca kapasite değil, yazma dayanımı da hesaplanmalıdır. Çoğu projede tüm görüntüleri tutmak yerine hatalı ürün görsellerini, seçilmiş referans örneklerini ve olay kayıtlarını saklamak daha verimlidir. İşletim sistemi, uygulama ve veri bölümlerinin ayrılması; yedekleme ve arıza sonrası geri dönüş sürecini de kolaylaştırır.
Güç, ağ ve saha koşulları
24 VDC besleme, geniş giriş gerilimi toleransı, ters polarite ve aşırı gerilim koruması gibi özellikler saha sürekliliğini doğrudan etkiler. Plansız elektrik kesintilerinde kontrollü kapanma için UPS veya DC kesintisiz güç çözümü değerlendirilmelidir. Ani enerji kaybı sırasında veri tabanı bozulursa, donanım çalışıyor olsa bile üretim kayıtlarının güvenilirliği zarar görebilir.
Ağ tarafında yönetilen endüstriyel switch kullanımı, özellikle birden fazla makine, kamera ve üst sistem bağlantısının olduğu hatlarda görünürlük sağlar. VLAN ile makine ağı ayrıştırılabilir; port izleme ile hatalı kablo, yayın fırtınası veya bağlantı kopması daha kolay tespit edilir. Edge PC’nin doğrudan kurumsal ağa açık bırakılması yerine, rol tabanlı erişim, güvenlik duvarı kuralları, güncel kullanıcı yetkileri ve kayıt altına alınmış uzaktan erişim tercih edilmelidir.
Uygulamayı devreye alma sırası
Başarılı projeler, “önce PC alalım, sonra kullanım alanı buluruz” yaklaşımıyla başlamaz. Önce ölçülecek karar belirlenir. Örneğin hedef, etiket hatasında red mekanizmasını hızlandırmak mı; duruş nedenlerini otomatik sınıflandırmak mı; yoksa vardiya bazında OEE kaybını görünür kılmak mı? Hedef netleşmeden seçilen her I/O, lisans ve depolama kalemi tartışmalı hale gelir.
Sonra veri noktaları çıkarılır: PLC tag listesi, kamera tetikleme sinyali, ürün kimliği, kalite sonucu, zaman damgası, alarm kodu ve reçete bilgisi. Her veri için kaynak, güncelleme sıklığı, kabul edilebilir gecikme ve saklama süresi tanımlanmalıdır. Bu çalışma, saha devreye alma sırasında “bu bilgi PLC’de yokmuş” sürprizini önler.
Pilot uygulama tek makinede devreye alınmalı, gerçek vardiya koşullarında izlenmelidir. Ağ kesintisi, enerji geri gelmesi, ürün değişimi, vardiya değişimi ve operatörün manuel müdahalesi gibi durumlar test senaryosuna dahil edilmelidir. Başarı yalnızca ekranda veri görmek değildir. Hatalı ürünün doğru ayrılması, kaydın doğru ürünle eşleşmesi, operatörün alarmı anlayabilmesi ve bakım ekibinin kayda güvenebilmesi gerekir.
OEE için veri toplamak, doğru bağlamı kurmaktır
Edge PC ile çevrim sayısını almak kolaydır; gerçek fayda çevrimin neden gerçekleşmediğini ayrıştırınca oluşur. Planlı duruş, malzeme bekleme, ayar değişimi, arıza, kalite redleri ve hız kaybı aynı “duruş” başlığında toplanırsa OEE görünür ama aksiyon üretmez. PLC arıza kodları, HMI operatör seçimi, sensör olayları ve kalite sonucu birlikte işlendiğinde kaybın bağlamı oluşur.
Burada insan faktörü de hesaba katılmalıdır. Operatörden her mikro duruşta uzun açıklama girmesini beklemek sürdürülebilir değildir. Sistem mümkün olduğunca otomatik sınıflandırmalı, operatöre yalnızca belirsiz durumlarda kısa ve anlaşılır seçenekler sunmalıdır. Teknik olarak doğru fakat sahada kullanılmayan bir ekran, üretim verimliliğine katkı sağlamaz.
Satın alma kararında operasyonel süreklilik
Edge mimarisinde cihazın teknik özellikleri kadar teslim süresi, yedek ürün erişimi ve yerel destek de değerlendirilmelidir. Bir üretim hattında arızalanan PC’nin yerine günler sonra muadil aramak, tüm proje tasarrufunu hızla ortadan kaldırabilir. Standartlaştırılmış donanım, yedek imaj, etiketlenmiş kablolama ve dokümante edilmiş ağ ayarları bakım süresini kısaltır.
eleCO Automation, endüstriyel PC, Panel PC, kompakt Box PC ve endüstriyel Ethernet çözümlerini aynı saha ihtiyacı etrafında değerlendirerek; hızlı tedarik, güçlü stok ve 7/24 yerel teknik destek beklentisine odaklanır. Özellikle Türkiye genelindeki tesislerde, devreye alma takvimi sıkışık olduğunda teknik olarak uygun cihazın zamanında erişilebilir olması proje kararının önemli bir parçasıdır.
Hattınızda ilk adımı küçük fakat ölçülebilir bir problemle atın: sık tekrarlayan bir kalite hatası, açıklanamayan bir mikro duruş veya merkezi sisteme geç ulaşan kritik alarm. Edge PC’yi bu problemi sahada görünür ve yönetilebilir kılacak noktaya yerleştirdiğinizde, veri toplama yatırımı bir ekran projesi olmaktan çıkar; üretim kararlarını hızlandıran bir operasyon aracına dönüşür.