Bir güç hattında yaşanan gevşeme, ısınma veya gerilim düşümü çoğu zaman kablodan değil, bağlantı noktasından başlar. Bu nedenle kablo pabuç sıkma nasıl yapılır sorusu, yalnızca montaj kalitesiyle değil; pano güvenliği, ekipman ömrü ve üretim sürekliliğiyle doğrudan ilgilidir. Doğru seçilmiş pabuç, uygun kesitte soyulmuş iletken ve üretici değerine göre uygulanmış pres kuvveti, düşük temas direnci ve güvenli enerji iletimi sağlar.
Özellikle motor beslemeleri, ana enerji panoları, sürücü çıkışları ve yüksek akım taşıyan makine bağlantılarında hatalı sıkılmış bir pabuç, zamanla sıcak nokta oluşturabilir. Bu sıcaklık artışı izole hatalarına, klemens deformasyonuna, plansız bakım ihtiyacına ve kritik durumlarda üretim duruşuna dönüşebilir. Profesyonel uygulamada hedef yalnızca pabucu kabloya tutturmak değil, iletken ile pabuç arasında kalıcı ve homojen bir elektriksel temas oluşturmaktır.
Kablo pabuç sıkmadan önce doğru bileşenleri seçin
Sağlıklı bir presleme işlemi, sıkma pensesi kullanılmadan önce başlar. Pabuç gövdesi, kablonun iletken kesitiyle tam uyumlu olmalıdır. Örneğin 16 mm² kablo için 16 mm² sınıfında bir pabuç tercih edilir; daha geniş bir pabuçta iletken yeterince sıkışmaz, daha dar bir pabuçta ise tel demeti zarar görebilir. Kesit bilgisi yalnızca izolasyon çapısına bakılarak tahmin edilmemelidir.
Pabuçtaki civata deliği de bağlantı noktasına göre seçilmelidir. M6 bara cıvatasına M8 delikli pabuç takmak, montaj sırasında boşluk oluşturur ve temas yüzeyini düşürür. Delik çapı, kesit ve malzeme tipi birlikte değerlendirilmelidir. Bakır iletken için kalay kaplı bakır pabuçlar yaygındır. Alüminyum iletkenlerde ise oksitlenme davranışı, bimetal pabuç ihtiyacı ve uygun kontak macunu dikkate alınmalıdır.
Kullanılan kablo tipi de yöntemi etkiler. İnce telli esnek kablo, çok telli güç kablosu ve sınıf 5-6 iletkenler, tek damarlı kablolara göre daha dikkatli hazırlık ister. Ferül gerektiren kontrol kabloları ile yüksek akım pabuçları aynı uygulama değildir. Her bağlantı için aynı penseyi ve aynı kalıbı kullanmak saha hızını artırmaz; aksine tekrar işçilik ve arıza riskini büyütür.
Gerekli araçlar ve güvenlik hazırlığı
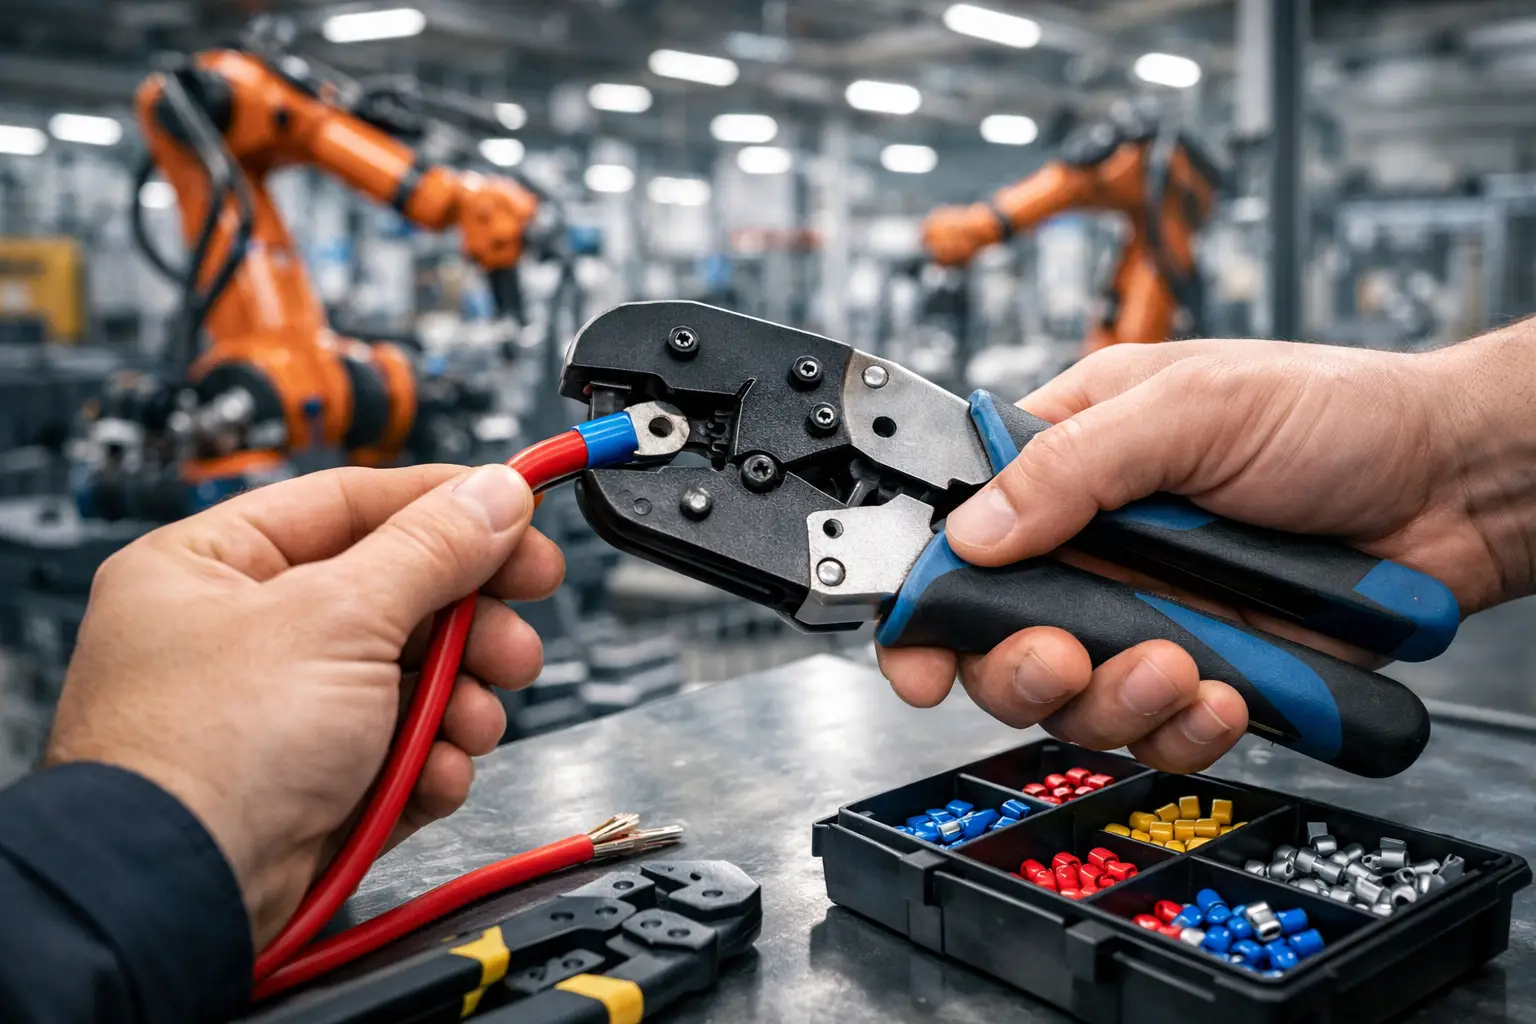
Kablo pabuç sıkma işleminde kesite uygun mekanik, hidrolik veya akülü pres kullanılmalıdır. Düşük kesitli kontrol ve sinyal kablolarında mandallı krimp pensesi yeterli olabilirken, büyük güç kablolarında hidrolik veya akülü pres daha kontrollü bir kuvvet sağlar. Presin kalıbı pabuç tipine ve kesitine uygun olmalıdır.
Çalışmaya başlamadan önce devrenin enerjisiz olduğundan emin olun, kilitleme-etiketleme prosedürlerini uygulayın ve gerilim yokluğunu uygun ölçü aletiyle doğrulayın. Kesici, soyma aparatı, pres takımı, uygun kalıp, tork anahtarı ve gerekiyorsa ısı büzüşmeli makaron çalışma alanında hazır bulunmalıdır. Keskin yan keskiyle gelişigüzel soyma yapmak, iletken tellerini kesebileceği için özellikle çok telli kablolarda tercih edilmemelidir.
Kablo pabuç sıkma nasıl yapılır? Adım adım uygulama
1. Kabloyu doğru uzunlukta kesin ve soyun
Kablo ucunu pabuç namlusunun derinliğine göre soyun. İdeal soyma boyu, iletkenin pabuç içindeki son noktaya ulaşmasını sağlamalı; ancak dışarıda açıkta tel bırakmamalıdır. Fazla uzun soyulmuş kabloda iletken telleri pabuç dışından görünür ve kısa devre veya oksitlenme riski oluşur. Kısa soyulmuş kabloda ise iletken namluya tam oturmaz, pres alanı eksik kalır.
İzolasyonu çıkarırken tel demetini zedelemeyin. Kopmuş veya kesilmiş teller etkin kesiti azaltır. Yüksek akım devrelerinde küçük görünen bu kayıp, bağlantı direncini ve sıcaklık yükselmesini etkileyebilir.
2. İletkeni pabuç gövdesine tam yerleştirin
Soyulmuş iletkeni pabuç namlusuna sonuna kadar itin. Pabucun kontrol penceresi varsa iletkenin pencere hizasında göründüğünü doğrulayın. Tel uçlarını bükerek inceltmek, pabuç içine zorlayarak sokmak veya lehimleyerek sertleştirmek doğru bir uygulama değildir. Lehim, zaman içinde akma yapabilir ve pres bağlantısının mekanik davranışını bozabilir.
Alüminyum kablolarda üretici tavsiyesine uygun yüzey temizliği ve antioksidan uygulama gerekebilir. Bu işlem rastgele gres veya yağ kullanmak anlamına gelmez. Kullanılacak malzeme, kablo ve pabuç üreticisinin teknik dokümanıyla uyumlu olmalıdır.
3. Pres kalıbını kesite göre seçin
Pres kalıbı üzerindeki kesit değeri ile pabuç üzerindeki işaretleme aynı olmalıdır. Altıgen sıkım, kare sıkım veya üreticiye özgü profil seçimi, pabuç tipine göre değişir. Özellikle DIN tipi bakır kablo pabuçlarında üreticinin önerdiği sıkım geometrisine uyulması gerekir.
Yanlış kalıp, pabuç gövdesini ezebilir ama yeterli elektriksel temas oluşturmayabilir. Görsel olarak sıkı duran bir bağlantı, ölçüsel olarak doğru olduğu anlamına gelmez. Bu nedenle kalıp seçiminde yalnızca pabuç çapına değil, pabuç standardına da bakılmalıdır.
4. Preslemeyi doğru noktadan uygulayın
Pabucu kalıba üreticinin tanımladığı yönde yerleştirin ve preslemeyi namlu bölgesinde gerçekleştirin. Uzun namlulu pabuçlarda birden fazla sıkım noktası gerekebilir. Sıkım sırası, genellikle kablo tarafına yakın bölgeden pabuç ağzına doğru ilerleyecek şekilde uygulanır; yine de kesin sıra için pabuç üreticisinin teknik önerisi esas alınmalıdır.
Hidrolik pres kullanılıyorsa basınç çevriminin tamamlanması beklenmelidir. Akülü preslerde tam çevrim göstergesi veya otomatik geri dönüş fonksiyonu, işlemin tamamlandığını doğrulamada yardımcı olur. Presi yarım bırakmak, bağlantının en sık rastlanan görünmeyen hatalarından biridir.
5. İzolasyonu ve mekanik korumayı tamamlayın
Presleme sonrası açıkta kalan bölge, uygulamanın gerekliliklerine göre ısı büzüşmeli makaronla korunabilir. Renk kodlaması gereken panolarda faz, nötr ve koruma iletkeni işaretlemeleri görünür kalmalıdır. Makaron, hatalı presi gizlemek için kullanılmamalıdır; önce elektriksel ve mekanik kalite doğrulanır, ardından izolasyon tamamlanır.
Kablo ağırsa veya titreşimli ortamda çalışacaksa pabuç bağlantısına yük bindirmeyecek kablo güzergahı oluşturun. Kablo kanalı, kelepçe ve uygun bükülme yarıçapı, bağlantının uzun süre stabil kalmasına katkı sağlar.
Sıkım sonrası kalite kontrolü neden gereklidir?
Preslenmiş pabucu sadece gözle kontrol etmek yeterli değildir. Önce pabuç üzerinde çatlak, asimetrik deformasyon, dışarı taşmış tel veya izolasyon hasarı olup olmadığı incelenmelidir. Ardından kontrollü bir çekme testiyle kablonun pabuç içinde kaymadığı doğrulanabilir. Kritik uygulamalarda çekme kuvveti, kesit ve standartlara göre kayıt altına alınmalıdır.
Bağlantı bara veya şalter terminaline monte edilirken uygun pul, civata ve tork değeri kullanılmalıdır. En iyi preslenmiş pabuç bile düşük veya aşırı tork nedeniyle sorun çıkarabilir. Düşük tork gevşeme ve ısınmaya, yüksek tork ise pabuç gövdesinin veya bağlantı yüzeyinin deformasyonuna yol açabilir.
Devre devreye alındıktan sonra termal kamera ile kontrol yapmak, özellikle ana dağıtım panoları ve yüksek akım hatlarında güçlü bir bakım yaklaşımıdır. Aynı yük koşullarında komşu bağlantılara göre belirgin sıcaklık farkı görülen noktalarda pres kalitesi, tork değeri, oksitlenme ve yük dengesi birlikte değerlendirilmelidir.
Sahada en sık görülen pabuç sıkma hataları
En yaygın hata, kablo kesitinden farklı ölçüde pabuç kullanmaktır. Bunun yanında yanlış pres kalıbı seçimi, kabloyu gereğinden uzun soymak, tel demetini kesmek ve pres çevrimini tamamlamamak da bağlantı güvenliğini düşürür. İzolasyonun pabuç namlusu içine girmesi ise iletkenin gerçek temas alanını azaltabilir.
Bir diğer kritik hata, aynı pabuçta farklı ekiplerin farklı pres takımları kullanmasıdır. Pano imalatında standartlaştırılmış takım, kalıp ve kalite kontrol prosedürü; tekrar edilebilir sonuç sağlar. Özellikle seri üretim yapan pano üreticileri ve makine imalatçıları için bu standardizasyon, saha arızalarını azaltırken bakım maliyetlerini de daha öngörülebilir hale getirir.
Bağlantı kalitesi operasyonel sürekliliğin parçasıdır
Kablo pabucu küçük bir bileşen gibi görünse de enerji dağıtımının en kritik temas noktalarından biridir. Doğru kesit, doğru pabuç, uygun pres takımı ve tork kontrollü montaj; IPC, HMI, sürücü, motor ve endüstriyel haberleşme ekipmanlarının beslendiği panolarda güvenli altyapının temelini oluşturur.
eleCO Automation yaklaşımında pano bileşenleri yalnızca satın alınan parçalar değildir; sahada sıfır duruş hedefini destekleyen sistemin parçalarıdır. Bu nedenle uygulamanın kesit, akım, ortam koşulu ve titreşim seviyesi gibi gerçek saha parametreleriyle değerlendirilmesi gerekir. Devreye alma öncesinde doğru preslenmiş her bağlantı, üretim hattında sonradan aranacak arızaların sayısını azaltır.