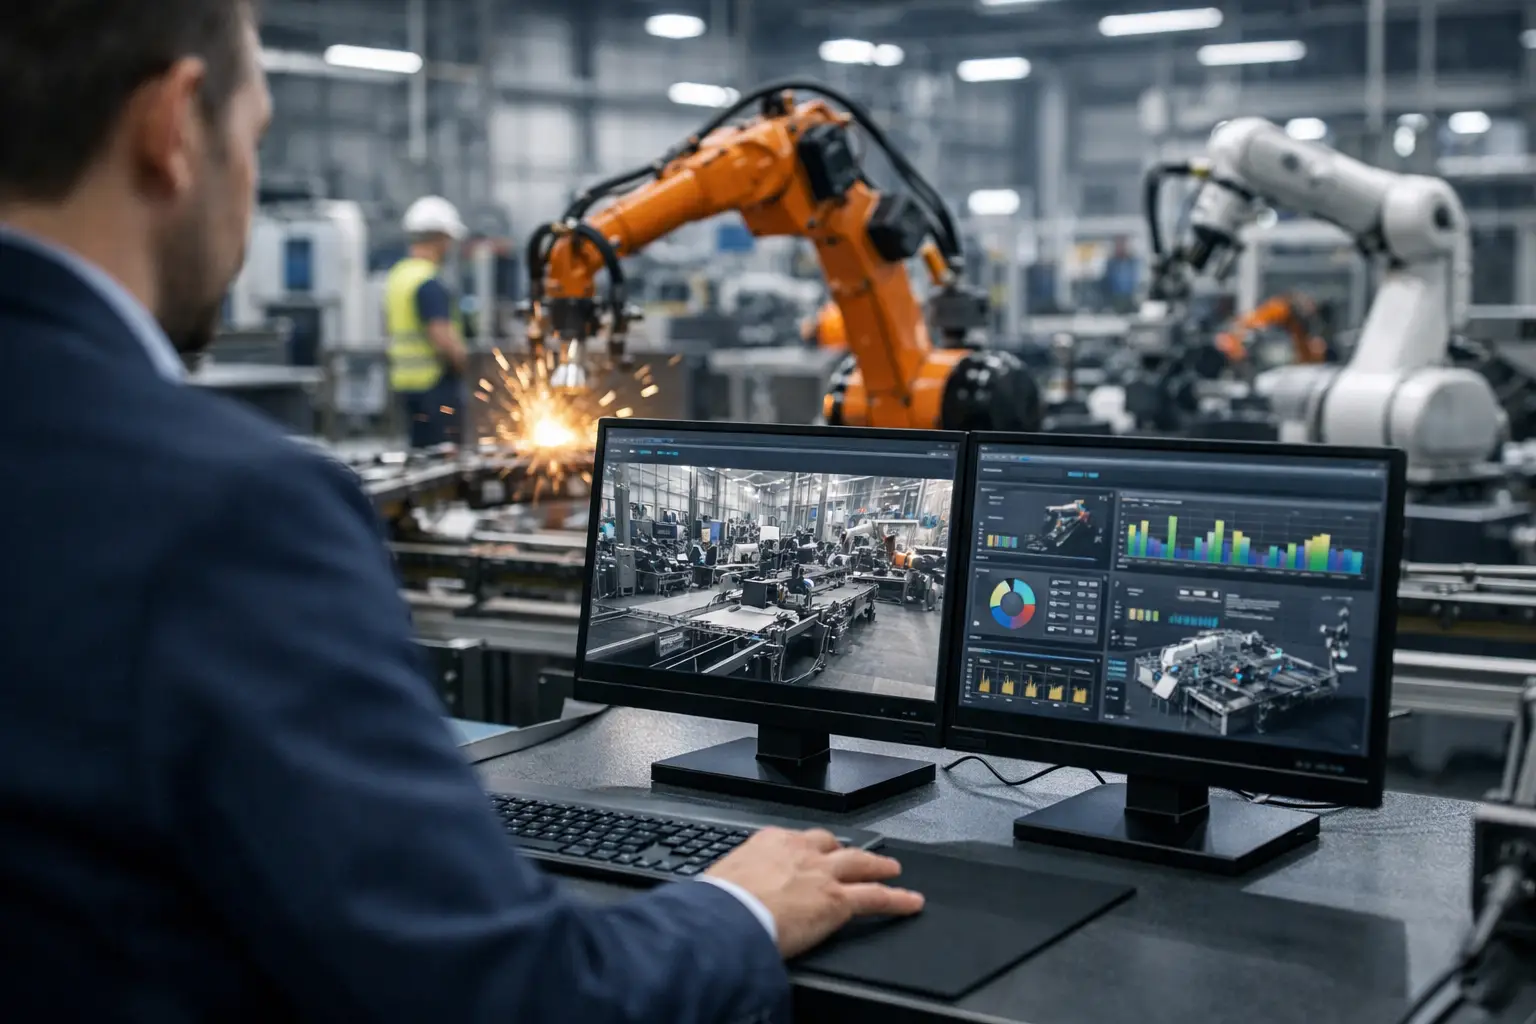
Bir hattın vardiya sonunda yüzde 65 OEE göstermesi, sorunun yalnızca makinenin yavaş çalışması olduğu anlamına gelmez. Kısa ama sık duruşlar, geciken arıza bildirimi, hatalı çevrim süreleri ve manuel girilen üretim adetleri aynı sonucu doğurabilir. Fabrikada IPC ile OEE artışı, tam olarak bu görünmeyen kayıpları anlık veriye dönüştürerek başlar. Doğru konumlandırılmış endüstriyel bilgisayar, üretim hattını izleyen pasif bir cihaz değil; bakım, kalite ve üretim ekiplerinin aynı gerçeklik üzerinden karar almasını sağlayan operasyonel merkezdir.
OEE, kullanılabilirlik, performans ve kalite oranlarının çarpımından oluşur. Bu nedenle tek bir ekrana üretim adedini taşımak OEE projesi değildir. Asıl hedef; hattın ne zaman, neden ve ne kadar süreyle yavaşladığını veya durduğunu güvenilir biçimde kayıt altına almak, ardından bu veriyi uygulanabilir iyileştirme adımlarına çevirmektir.
OEE artışında IPC neden kritik rol oynar?
PLC’ler makine kontrolünde vazgeçilmezdir. Ancak farklı marka ve yaşta ekipmanların bulunduğu tesislerde PLC verisini merkezi olarak toplamak, anlamlandırmak, geçmişe dönük saklamak ve operatöre doğru aksiyonu göstermek ayrı bir bilgi işlem katmanı gerektirir. IPC, bu katmanı üretim sahasına yakın konumlandırır.
Endüstriyel PC veya Box PC; PLC, sensör, barkod okuyucu, kamera, enerji analizörü ve MES ya da ERP gibi üst seviye sistemler arasında veri köprüsü kurabilir. Edge computing yaklaşımı sayesinde verinin tamamının uzak bir sunucuya gitmesi beklenmeden çevrim süresi, duruş sinyali, alarm kodu ve üretim sayacı saha seviyesinde işlenir. Bu, özellikle saniyelerin dahi önemli olduğu yüksek hızlı paketleme, pres, montaj ve proses hatlarında karar kalitesini yükseltir.
Buradaki fark donanımın yalnızca işlemci gücü değildir. Ofis tipi bilgisayarlar toz, titreşim, yüksek sıcaklık, enerji dalgalanması ve elektromanyetik kirliliğin bulunduğu panolarda süreklilik riski yaratabilir. Fansız mimari, geniş çalışma sıcaklığı, zengin I/O seçenekleri ve endüstriyel güç tasarımı; veri toplama sisteminin kendisinin yeni bir duruş nedeni olmasını önlemeye yardımcı olur.
Fabrikada IPC ile OEE artışı için önce doğru kaybı ölçün
OEE projesine ekran tasarımıyla değil, kayıp ağacıyla başlanmalıdır. Her makine için planlı üretim süresi, ideal çevrim süresi, iyi ürün adedi, hurda adedi ve duruş nedenleri netleşmeden oluşan grafikler yanıltıcı olabilir. Örneğin operatörün “bekleme” olarak işaretlediği bir kayıp, gerçekte malzeme besleme gecikmesi, kalite onayı veya upstream makinedeki arıza olabilir.
IPC, bu ayrımı otomatik sinyallerle destekler. Makine çalışma biti kullanılabilirliği, sayaç verisi performansı, kalite kontrol istasyonu veya red sinyali ise kalite oranını besler. Duruş belirli bir eşiği geçtiğinde sistem otomatik olarak olay kaydı açabilir. Operatör, endüstriyel HMI üzerinden tanımlı nedenler arasından seçim yaparak otomatik veriye bağlam ekler. Böylece kayıtlar yalnızca “hat durdu” demekle kalmaz; duruşun hangi ekipmanda, hangi vardiyada ve hangi nedenle oluştuğunu da gösterir.
İdeal çevrim süresi tanımlanırken dikkatli davranmak gerekir. Teorik katalog hızını baz almak, hattı olduğundan verimsiz gösterebilir. Bakım, üretim ve proses mühendisliği ekiplerinin üzerinde uzlaştığı, ürün reçetesine göre değişebilen erişilebilir hedef hızlar daha sağlıklı sonuç verir. OEE’nin güvenilirliği, formülden önce giriş verilerinin doğruluğuna bağlıdır.
Veri kaynaklarını tek noktada birleştirin
Üretim hattında veri çoğu zaman vardır, fakat dağınıktır. Bir PLC’de çevrim sayısı, başka bir kontrolörde alarm kodu, kalite laboratuvarında ayrı bir kayıt ve bakım ekibinde farklı bir arıza formu bulunur. IPC’nin görevi bu kaynakları uygun endüstriyel haberleşme protokolleriyle ortak bir veri modelinde birleştirmektir.
Bu aşamada haberleşme altyapısı göz ardı edilmemelidir. Yönetilen endüstriyel Ethernet switch’ler, kritik makine ağlarında port durumu, trafik takibi ve ağ segmentasyonu sağlayarak veri kaybı riskini azaltır. Yüksek trafikli görüntü işleme, SCADA veya çoklu HMI uygulamalarında ağ kapasitesi ile kablo altyapısı doğrudan veri sürekliliğini etkiler. Ölçüm sisteminin iletişimi kesiliyorsa, rapordaki boşluklar yanlış iyileştirme kararlarına yol açar.
Uygulama mimarisi sahaya göre seçilmelidir
Her tesis için tek bir IPC mimarisi doğru değildir. Tek makineden veri toplanacak kompakt bir uygulamada, pano içine yerleştirilen fansız bir Box PC yeterli olabilir. Birden fazla hattın görselleştirilmesi, yerel veri tabanı, raporlama ve operatör etkileşiminin gerektiği uygulamalarda ise Panel PC veya endüstriyel monitör-HMI kombinasyonu daha uygun hale gelir.
Seçimde işlemci performansı kadar bağlantı ihtiyacı da değerlendirilmelidir. Seri haberleşme, birden fazla Ethernet portu, USB cihazları, dijital I/O, genişleme yuvaları ve depolama kapasitesi uygulamanın gerçek gereksinimine göre belirlenmelidir. Gereğinden düşük kapasite, sistem büyüdüğünde yeniden yatırım ihtiyacı doğurur. Gereğinden yüksek konfigürasyon ise bütçeyi gereksiz biçimde artırabilir.
Saha koşulları ikinci kritik başlıktır. Pano içi sıcaklığı, IP koruma beklentisi, titreşim seviyesi, elektriksel gürültü ve enerji kalitesi satın alma kararında yer almalıdır. Özellikle metal, gıda, kimya, lojistik ve ağır sanayi uygulamalarında cihazın teknik özellikleri kadar montaj noktası, topraklama ve kablo güzergahı da sistemin güvenilirliğini belirler.
Operatörü veri giriş yükü altında bırakmayın
OEE uygulamalarında en sık karşılaşılan sorunlardan biri, tüm kayıp nedenlerini operatörün manuel seçimine bırakmaktır. Uzun kod listeleri, vardiya yoğunluğu altında yanlış seçimleri artırır. Bunun yerine PLC ve sensörlerden gelen veriler mümkün olduğunca otomatik sınıflandırılmalı; operatör yalnızca sistemin bilemeyeceği bağlamı girmelidir.
HMI ekranları da bu anlayışla tasarlanmalıdır. Operatörün o anki üretim hedefini, gerçekleşen adedi, aktif duruşu ve gerektiğinde seçmesi gereken kısa neden listesini açıkça görmesi gerekir. Büyük, eldivenle kullanılabilir dokunmatik alanlar ve okunabilir alarm göstergeleri saha kullanımını kolaylaştırır. Karmaşık ekranlar, veri toplama disiplinini zayıflatır.
Bakım ekibi için ise aynı ekranın farklı bir değeri vardır: Tekrarlayan arıza kodları, en uzun duruşlar ve vardiya bazlı eğilimler planlı bakım önceliklerini belirler. Böylece bakım faaliyetleri yalnızca arıza sonrası müdahaleye değil, tekrar eden kayıpları azaltmaya yönelir.
OEE verisini günlük aksiyona çevirin
Veri toplamak, OEE artışının ilk yarısıdır. İkinci yarı, her vardiya veya günlük üretim toplantısında veriyi net aksiyonlara dönüştürmektir. En yüksek toplam duruş süresine sahip ilk birkaç neden belirlenmeli; her biri için sorumlu kişi, hedef tarih ve doğrulama yöntemi atanmalıdır. Aynı anda bütün kayıpları çözmeye çalışmak, ekibin odağını dağıtır.
Örneğin en büyük kayıp malzeme değişiminden kaynaklanıyorsa çözüm IPC almak değildir; IPC’nin sağladığı doğru zaman damgalarıyla değişimin hangi aşamasının uzadığını görmektir. Ardından hazırlık işlemlerini dışarı alma, malzeme besleme standardı veya reçete geçişi gibi iyileştirmeler gündeme gelir. Sorun mikro duruşlarsa sensör hassasiyeti, mekanik hizalama veya çevrim mantığı incelenmelidir. Teknoloji, doğru soruyu daha hızlı sordurur; proses iyileştirmesinin yerini almaz.
Operasyonel süreklilik, OEE sisteminin parçasıdır
Üretim verisi toplayan bilgisayarın arızalanması veya yedek parçasının uzun süre beklenmesi, görünürlüğü kesintiye uğratır. Bu nedenle IPC yatırımı değerlendirilirken ürünün dayanıklılığı yanında yerel stok, teknik destek, garanti ve servis imkanları da dikkate alınmalıdır. Kritik hatlarda standart cihaz konfigürasyonu oluşturmak, yedek cihaz stratejisi belirlemek ve imaj yedeklerini hazır tutmak müdahale süresini azaltır.
eleCO Automation, endüstriyel PC, Panel PC, Box PC, HMI ve endüstriyel Ethernet çözümlerini bir arada sunarak bu altyapının sahaya uygun kurulmasına destek verir. Hızlı tedarik, güçlü stok ve 7/24 yerel teknik destek yaklaşımı; yalnızca devreye alma sürecinde değil, sistemin uzun vadeli sürekliliğinde de değer yaratır.
OEE hedefinizi yükseltmek için ilk adım, en pahalı yazılımı seçmek değil, hattınızda hangi sinyalin hangi kaybı gerçekten açıklayacağını belirlemektir. Bir pilot makinede doğru veri modelini kurun, duruş nedenlerini doğrulayın ve sonuçları bakım ile üretim ekibinin günlük aksiyonlarına bağlayın. Sahada kanıtlanan yapı, diğer hatlara çok daha kontrollü ve hızlı yayılır.