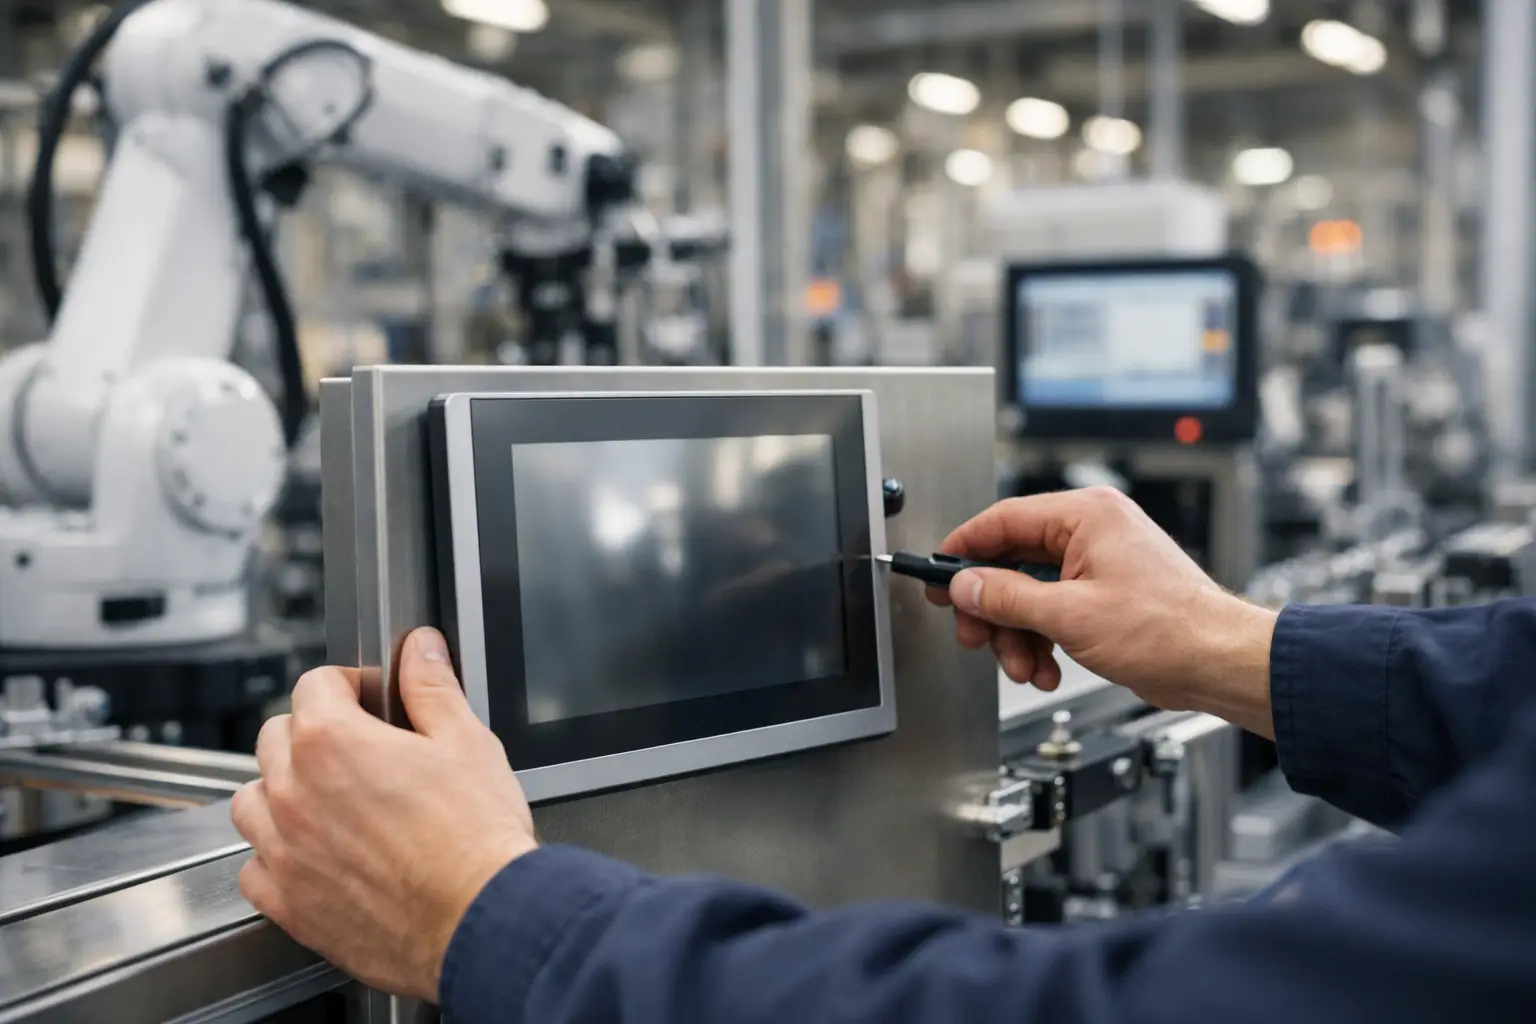
Pano kapağında birkaç milimetrelik hatalı kesim, yanlış sıkılmış montaj aparatı veya güç kablosuna paralel çekilen haberleşme hattı; HMI ekranın daha ilk günden sorun çıkarmasına neden olabilir. Bu nedenle HMI ekran montajı nasıl yapılır sorusunun cevabı yalnızca ekranı pano kapağına yerleştirmek değildir. Doğru ölçülendirme, çevresel koşullar, enerji kalitesi, topraklama ve devreye alma kontrolü birlikte ele alınmalıdır.
Üretim tesislerinde HMI, operatör ile makine arasındaki en kritik temas noktalarından biridir. Ekranın okunamaması, dokunmatiğin kararsız çalışması veya haberleşmenin kopması doğrudan müdahale süresini ve OEE değerini etkiler. Aşağıdaki uygulama adımları, panel tipi endüstriyel HMI’ların güvenli ve uzun ömürlü montajı için saha odaklı bir referans sunar.
HMI ekran montajı öncesi doğru planlama
Montaja başlamadan önce cihazın teknik föyündeki panel kesim ölçüsü, ön yüz IP koruma sınıfı, çalışma sıcaklığı, besleme gerilimi ve izin verilen pano kalınlığı kontrol edilmelidir. HMI dış ölçüsü ile pano kesim ölçüsü aynı değildir. Kesim her zaman üreticinin verdiği cut-out ölçüsüne göre yapılmalıdır.
Ayrıca ekranın konumu operatör ergonomisine göre belirlenmelidir. Operatörün sürekli kullandığı ekran çok aşağıda kalırsa boyun ve bel zorlanması, çok yukarıda kalırsa görüntü takibi ve dokunmatik kullanımda yorgunluk oluşur. Yansıma yapan aydınlatma armatürleri, doğrudan güneş ışığı ve titreşim kaynakları da konum seçiminde hesaba katılmalıdır.
HMI ile aynı pano içerisinde sürücü, servo, kontaktör, fren direnci veya yüksek güçlü güç kaynağı bulunuyorsa elektromanyetik girişim riski artar. Bu durumda cihazın yerleşimi daha en baştan EMC yaklaşımıyla planlanmalıdır. Mümkünse HMI, yüksek gürültü üreten ekipmanlardan fiziksel olarak ayrılmalı; haberleşme ve sinyal kabloları güç hatlarından farklı güzergahlarda taşınmalıdır.
Pano tipi ve çevre koşullarını doğrulayın
Panel tipi HMI’larda ön yüz IP65 veya IP66 koruması, montajın doğru yapıldığı anlamına gelir. Contanın hasarsız olması, pano yüzeyine eşit basması ve ekranın uygun torkta sıkılması gerekir. Contası kıvrılmış ya da kesim kenarındaki çapak nedeniyle tam oturmayan bir cihaz, yıkama yapılan veya tozlu hatlarda beklenen korumayı vermez.
Pano gövdesinin IP sınıfı da HMI ile uyumlu olmalıdır. Örneğin ekranın ön yüzü yüksek korumalı olsa bile pano kapağı, kablo rakorları ve havalandırma elemanları zayıfsa sistem genelinde sızdırmazlık sağlanamaz. Gıda, kimya, metal işleme ve açık saha uygulamalarında bu detay özellikle kritiktir.
1. Enerjiyi kesin ve güvenli çalışma alanı oluşturun
Montaj işleminden önce pano enerjisi kesilmeli, ilgili devre kilitleme-etiketleme prosedürüne göre emniyete alınmalıdır. Sadece ana şalterin kapalı olması yeterli kabul edilmemelidir. Ölçüm cihazıyla gerilimsizlik doğrulaması yapılmalı, varsa harici 24 VDC kaynakları, UPS beslemeleri ve yardımcı devreler ayrıca kontrol edilmelidir.
Pano kapağı sökülecekse kapak ile gövde arasındaki koruma topraklama iletkeni de dikkate alınmalıdır. Kapağın kontrolsüz taşınması kablo kanallarına, mevcut klemens bağlantılarına ve boyalı yüzeylere zarar verebilir. Kesim ve delme işlemlerinde pano içindeki cihazları metal talaşından korumak için ekipmanlar örtülmeli veya mümkünse kapak pano dışına alınmalıdır.
2. Kesim şablonunu uygulayın ve çapakları temizleyin
Üreticinin teknik dokümanındaki kesim ölçüsünü pano kapağına işaretleyin. Şablon kullanımı, özellikle seri pano üretiminde ölçü hatalarını azaltır. Köşe yarıçapları belirtilmişse bunlara uyulmalıdır; keskin ve kontrolsüz köşeler hem montajı zorlaştırır hem de contanın doğru oturmasını engelleyebilir.
Kesim için sac tipine uygun panç, dekupaj, lazer veya CNC yöntemlerinden biri seçilebilir. Yöntem, pano adedine ve istenen yüzey kalitesine bağlıdır. Tekil uygulamalarda dekupaj kullanılabilir; ancak düzgün kenar ve tekrarlanabilir ölçü gereken projelerde panç veya CNC daha kontrollü sonuç verir.
Kesim sonrası çapak alma işlemi atlanmamalıdır. Metal çapakları conta yüzeyini zedeleyebilir, kablo izolasyonunu kesebilir ve pano içinde iletken kirlilik oluşturabilir. Kesim alanı temizlendikten sonra HMI’ı yerleştirmeden önce cihazın boşluğa zorlamasız oturduğu kontrol edilmelidir. Ekran kasasını kesime uydurmak için bastırmak doğru bir uygulama değildir.
3. HMI’ı yerleştirin, contayı kontrol edin
HMI ekranı pano kapağının ön yüzünden dikkatlice yerleştirin. Ön çerçeve ile pano sacı arasındaki conta tüm çevrede eşit temas etmelidir. Bazı modellerde conta cihaz üzerinde hazır bulunur, bazı modellerde ise montaj öncesinde doğru kanala yerleştirilmesi gerekir. Conta üzerinde yağ, metal tozu veya deformasyon varsa yenisiyle değiştirilmelidir.
Bu noktada ekranın yönü de kontrol edilmelidir. USB, Ethernet, seri port ve besleme bağlantılarının bakım sırasında erişilebilir kalması gerekir. Çok dar bırakılan arka mesafe, kablo bükülme yarıçapını düşürür ve saha müdahalesini gereksiz biçimde zorlaştırır.
4. Montaj kelepçelerini dengeli sıkın
Panel tipi HMI’lar genellikle arka taraftan takılan kelepçe, klips veya vidalı montaj aparatlarıyla sabitlenir. Aparatları karşılıklı ve kademeli şekilde sıkmak, ön çerçeveye eşit basınç uygulanmasını sağlar. Bir köşeyi tamamen sıkıp diğer köşelere geçmek, contanın eğilmesine ve ekran kasasında mekanik gerilim oluşmasına yol açabilir.
Aşırı sıkma da güvenli montaj anlamına gelmez. Fazla tork, plastik kasayı deforme edebilir, dokunmatik panel üzerinde baskı oluşturabilir ve uzun vadede sızdırmazlığı olumsuz etkileyebilir. En doğru değer cihaz üreticisinin belirttiği torktur. Tork bilgisi yoksa kontrollü sıkma yapılmalı, çerçevenin pano yüzeyine eşit oturduğu görsel olarak doğrulanmalıdır.
5. Güç ve topraklama bağlantılarını doğru kurun
Endüstriyel HMI’ların önemli bölümü 24 VDC ile çalışır. Besleme gerilimi bağlanmadan önce polarite, sigorta değeri, kablo kesiti ve güç kaynağının kapasitesi kontrol edilmelidir. HMI için ayrı sigortalı bir çıkış kullanmak, arıza tespitini hızlandırır ve diğer kontrol devrelerinden kaynaklanabilecek etkileri sınırlar.
Besleme kablosu mümkün olduğunca kısa ve düzenli tutulmalıdır. Özellikle uzun pano hatlarında gerilim düşümü hesaplanmalıdır. Nominalde 24 VDC veren ancak yük altında sınırın altına düşen bir besleme, rastgele yeniden başlatma ve dokunmatik kararsızlığı gibi zor teşhis edilen sorunlar oluşturabilir.
Fonksiyonel topraklama veya koruma topraklaması ihtiyacı cihaz modeline göre değerlendirilmelidir. HMI’ın topraklama terminali varsa uygun kesitte, kısa ve düşük empedanslı bir iletkenle pano topraklama barasına bağlanmalıdır. Boyalı yüzey üzerinden yapılan temaslara güvenilmemeli; gerekli noktalarda yüzey hazırlığı ve yıldız pul gibi uygun yöntemler kullanılmalıdır.
6. Haberleşme kablolarını EMC kurallarına göre döşeyin
PLC, endüstriyel Ethernet switch, uzaktan I/O veya sürücü bağlantıları HMI’ın operasyonel sürekliliğini belirler. Ethernet kablosu ile 230/400 VAC güç kablolarını aynı kanal içinde paralel taşımak, özellikle yüksek akım anahtarlamalarının olduğu panolarda haberleşme hatalarına neden olabilir. Güzergahlar ayrılmalı; kesişme gerektiğinde mümkün olduğunca dik açı tercih edilmelidir.
Ekranlı Ethernet veya seri haberleşme kablosu gereksinimi, ortamın elektromanyetik yüküne ve kullanılan protokole bağlıdır. Her uygulamada aynı kablo yapısı zorunlu değildir; ancak inverter, servo sürücü ve kaynak makinesi gibi gürültü kaynaklarının bulunduğu hatlarda kablo seçimi daha kritik hale gelir. Kablo ekranının hangi uçtan ve nasıl topraklanacağı, sistem tasarımına ve üretici önerisine göre uygulanmalıdır.
RJ45 konnektörlerinde mekanik gerilim oluşmamalı, kablolar porttan keskin açıyla çıkmamalıdır. Titreşimli makinelerde kilitlemeli endüstriyel konnektörler veya uygun sabitleme çözümleri bağlantı kopmalarını azaltır.
7. İlk açılışta yalnızca ekranı değil sistemi test edin
Enerji verildikten sonra ekranın açılması montajın tamamlandığı anlamına gelmez. Önce besleme gerilimi ölçülmeli, ardından dokunmatik hassasiyeti, ekran parlaklığı, saat ve tarih ayarları, PLC haberleşmesi, alarm ekranları ve kullanıcı yetkileri test edilmelidir. Reçete yönetimi veya veri kaydı yapan uygulamalarda hafıza, ağ bağlantısı ve kayıt medyası da doğrulanmalıdır.
Ekran ile PLC arasındaki etiket eşleşmelerinin kontrolü, özellikle devreye alma sırasında zaman kazandırır. Operatör komutu gönderildiğinde PLC tarafında beklenen değişkenin değiştiği; PLC alarmı oluştuğunda ise HMI üzerinde doğru açıklama ve öncelikle görüntülendiği görülmelidir. Kritik fonksiyonlarda yalnızca simülasyon yerine kontrollü saha testi tercih edilmelidir.
Sık karşılaşılan montaj hataları
Sahada en sık görülen sorunlar, yanlış pano kesimi, contanın düzensiz oturması, aşırı sıkılmış kelepçeler, yetersiz 24 VDC besleme ve güç kablolarına yakın çekilmiş haberleşme hatlarıdır. Bir diğer hata ise ekranın bakım erişimi düşünülmeden yerleştirilmesidir. Cihazı değiştirmek için tüm kapağın sökülmesi veya kablo demetinin dağıtılması gerekiyorsa, ilk montajda kazanılan süre sonraki bakımda kaybedilir.
Yoğuşma riski bulunan panolarda yalnızca HMI’ın IP sınıfına güvenmek yeterli değildir. Pano içi sıcaklık, nem, uygun ısıtıcı veya termostat kullanımı ve havalandırma tasarımı değerlendirilmelidir. Yüksek sıcaklıkta çalışan bir pano, ekranın teknik çalışma sınırları içinde görünse dahi komponent ömrünü kısaltabilir.
Montaj kalitesi, üretim sürekliliğinin parçasıdır
HMI seçimi ile HMI montajı birbirinden ayrı düşünülmemelidir. Uygun ekran boyutu, doğru IP sınıfı, yeterli arka panel mesafesi, kaliteli 24 VDC besleme ve güvenli endüstriyel haberleşme altyapısı birlikte değerlendirilirse sahadaki arıza riski belirgin biçimde azalır. eleCO Automation, Türkiye genelindeki projelerde güçlü stok, hızlı tedarik ve 7/24 teknik destek yaklaşımıyla bu kararların yalnızca satın alma aşamasında değil, devreye alma sürecinde de karşılık bulmasına odaklanır.
Montaj tamamlandıktan sonra pano kapatılmadan önce bağlantıların fotoğraflanması, kabloların etiketlenmesi ve güncel elektrik projesinin panoda saklanması küçük ama değerli bir adımdır. Bir sonraki bakım müdahalesinde doğru bilgiye hızlı erişmek, üretim hattının yeniden devreye alınma süresini doğrudan kısaltır.