Bir elektrik panosunda gevşek veya hatalı sıkılmış tek bir kablo pabucu, ilk anda görünmeyen ancak üretimi durdurabilecek bir zafiyet oluşturur. Kablo pabuç sıkma hataları çoğu zaman devreye alma sırasında değil, yükün arttığı vardiyada; ısınma, gerilim düşümü, haberleşme kopması ya da ekipman arızası olarak ortaya çıkar. Özellikle motor sürücüleri, güç dağıtım panoları, endüstriyel PC beslemeleri ve Ethernet altyapılarında bağlantı kalitesi, sistemin operasyonel sürekliliğini doğrudan belirler.
Pabuç sıkma işlemi yalnızca kabloyu metal bir gövdeye bastırmak değildir. İletkenin kesiti, pabuç malzemesi, terminal tipi, kullanılan kalıp ve sıkma kuvveti birlikte değerlendirilmelidir. Doğru kombinasyon, düşük temas direnci ve yüksek mekanik dayanım sağlar. Yanlış kombinasyon ise bakım maliyetini büyütür, OEE kaybına neden olur ve arıza tespitini zorlaştırır.
Kablo pabuç sıkma hataları neden kritik?
Elektriksel bağlantılarda amaç, akımın iletken ile pabuç arasında mümkün olan en düşük dirençle ve uzun süre kararlı biçimde aktarılmasıdır. Sıkma yetersiz kaldığında temas alanı azalır. Bu noktada direnç yükselir, bağlantı ısınır ve sıcaklık arttıkça oksidasyon hızlanır. Sonuç, kendi kendini büyüten bir arıza döngüsüdür.
Aşırı sıkma da güvenli bir çözüm değildir. İletken teller ezilebilir, kesilebilir veya pabuç gövdesinde deformasyon oluşabilir. İlk ölçümde kabul edilebilir görünen bağlantı, titreşim altında zamanla kopabilir. Ağır sanayi ortamlarında sıcaklık değişimleri, pano içi ısı yükü ve makine titreşimi bu riski belirgin biçimde artırır.
Bu nedenle doğru sıkılmış bir pabuç, yalnızca elektriksel süreklilik değil; kısa devre dayanımı, çekme kuvvetine karşı direnç ve uzun servis ömrü anlamına gelir. Kritik besleme hatlarında küçük bir bağlantı kusuru, PLC, HMI, endüstriyel switch veya IPC gibi sistemlerin beklenmedik biçimde yeniden başlamasına kadar uzanabilir.
Sahada en sık görülen 5 hata
Yanlış kablo kesiti için pabuç kullanmak
Pabucun nominal kesiti ile kablonun gerçek kesiti birebir uyumlu olmalıdır. Büyük pabuç içinde ince kablo kullanmak, sıkma sonrası boşluk kalmasına neden olur. Küçük pabuçta daha kalın kablo kullanmak ise tellerin dışarı taşmasına veya iletkenin zarar görmesine yol açar.
Katalog üzerindeki kesit bilgisinin yanı sıra kablonun iletken sınıfı da dikkate alınmalıdır. Esnek çok telli kablolar ile tek telli iletkenler, aynı kesitte olsalar bile farklı sıkma davranışı gösterebilir. Özellikle pano üretiminde kablo-pabuç-kalıp uyumu, malzeme seçiminin temel kontrol maddelerinden biri olmalıdır.
Uygun olmayan kalıp veya pense seçmek
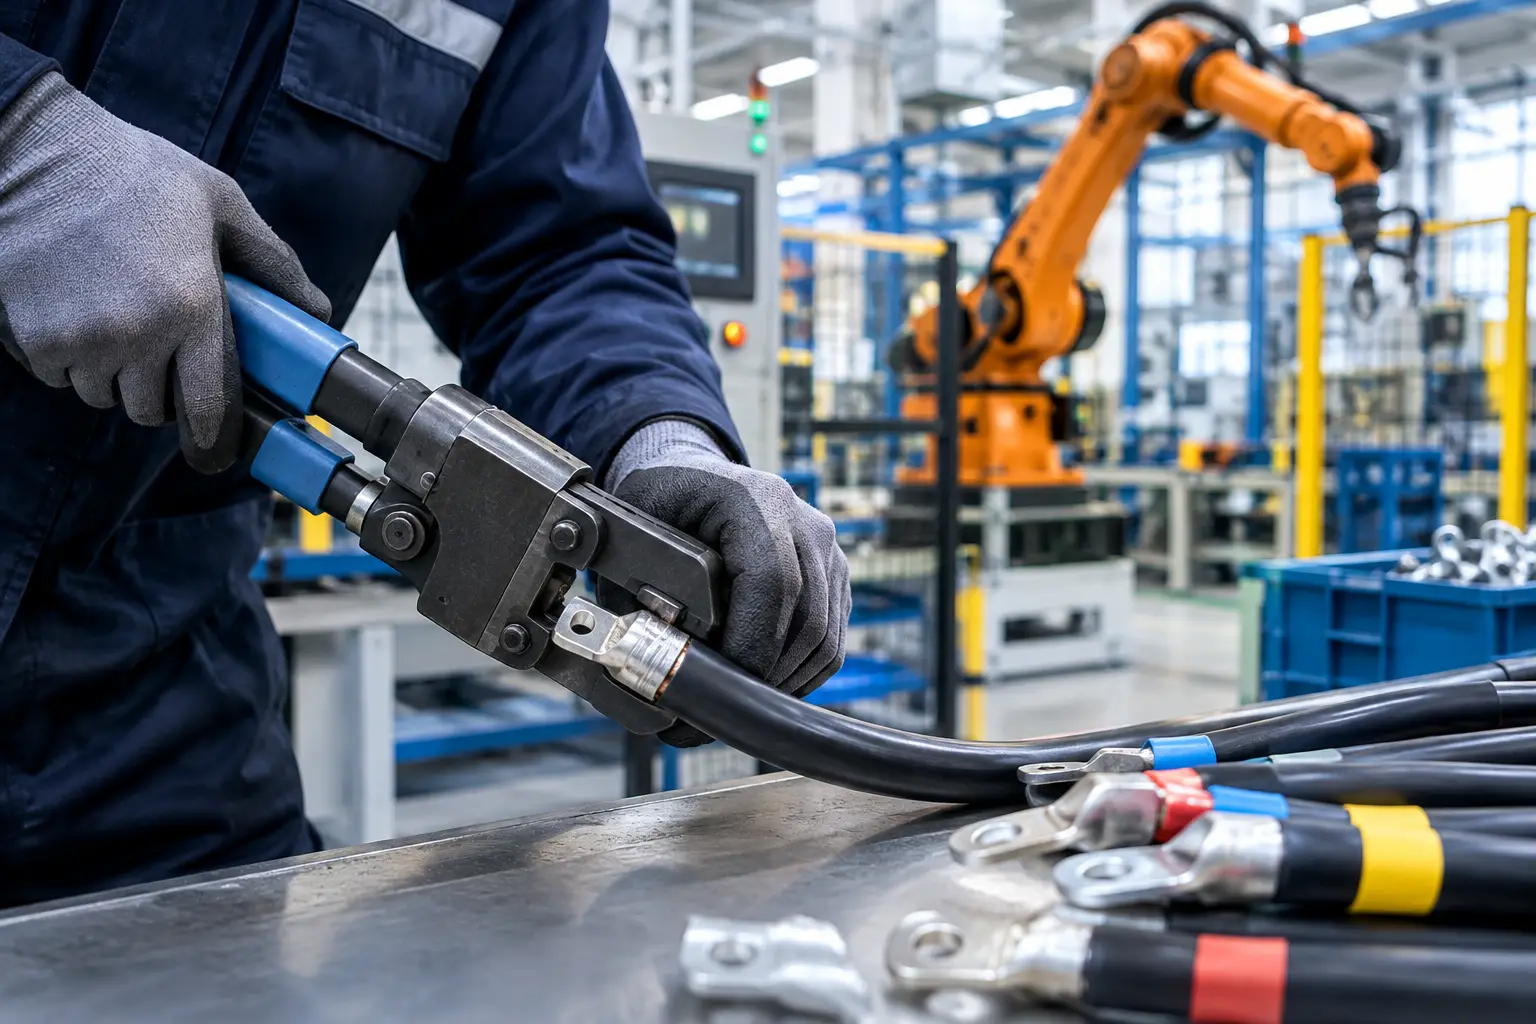
Her pabuç her sıkma pensesiyle güvenli şekilde uygulanmaz. İzolesiz, izoleli, boru tipi, DIN tipi ve özel formdaki pabuçlar için farklı kalıp geometrileri gerekir. Evrensel olduğu varsayılan bir penseyle yapılan sıkma, dışarıdan düzgün görünse bile iletken üzerinde homojen basınç oluşturmayabilir.
Altıgen, kare veya oval sıkma formu seçimi pabucun tipine göre yapılmalıdır. Üretici tarafından tanımlanan kalıp ve sıkma aralığı dışına çıkıldığında, bağlantının çekme dayanımı ve temas direnci öngörülemez hale gelir. Seri pano imalatında kalıp kodlarının iş emriyle eşleştirilmesi, bu hatayı ciddi ölçüde azaltır.
Soyma boyunu yanlış ayarlamak
Kablonun fazla soyulması, pabucun dışında açıkta iletken kalmasına neden olur. Bu durum kısa devre, ark riski ve pano içinde istenmeyen temas olasılığı yaratır. Çok kısa soyma ise iletkenin sıkma bölgesine tam girmemesine, yani gerçek temas alanının küçülmesine yol açar.
Doğru soyma boyu, pabucun iletken giriş derinliğiyle belirlenir. İletken, sıkma bölgesinin sonuna kadar ilerlemeli; izolasyon ise pabucun giriş ağzına dayanmalıdır. Soyma işleminde tellere zarar veren kesici kullanmak da sık gözden kaçan bir problemdir. Kesilmiş teller, efektif kesiti düşürerek hattın akım taşıma kapasitesini olumsuz etkiler.
Sıkma kuvvetini kontrol etmemek
Mandal mekanizmalı veya kalibre edilebilir profesyonel pense kullanımı, tekrarlanabilir kalite için gereklidir. Ancak kaliteli bir el aleti de kalibrasyonunu kaybettiğinde yanlış sonuç üretir. Özellikle yoğun kullanılan saha ekipmanlarında mekanizmanın aşınması, sıkma kuvvetinin nominal değerin altına düşmesine neden olabilir.
Hidrolik sıkma ekipmanlarında basınç değeri, kalıp temizliği ve piston hareketi düzenli kontrol edilmelidir. Yarıda bırakılan sıkma işlemi veya sıkma sonrasında pabucun yeniden ezilmesi, bağlantı yapısını bozar. Aynı noktaya ikinci kez baskı uygulamak yerine, hatalı bağlantıyı kesip doğru malzemeyle yeniden yapmak daha güvenli ve daha ekonomiktir.
Bağlantıyı test etmeden devreye almak
Gözle kontrol gerekli olsa da tek başına yeterli değildir. Doğru pabuç sıkma işlemi için en azından mekanik çekme kontrolü, iletkenin doğru konumunun doğrulanması ve kritik devrelerde termal kontrol uygulanmalıdır. Devreye alma sonrasında yük altında yapılan termal kamera ölçümü, yüksek temas direncini erken aşamada gösterebilir.
Yüksek akım hatlarında tork kontrolü de sürecin parçasıdır. Pabuç doğru sıkılmış olsa bile bara veya terminal bağlantısındaki hatalı tork, aynı ısınma riskini yeniden doğurur. Bu nedenle sıkma kalitesi, kablodan terminale uzanan bütün bağlantı zinciri olarak ele alınmalıdır.
Hatanın belirtileri: Arızayı beklemeden yakalayın
Pano içinde lokal renk değişimi, izolasyonda sertleşme, terminal çevresinde yanık kokusu ve tekrarlayan sigorta atması bağlantı kaynaklı probleme işaret edebilir. Daha sinsi belirtiler ise sürücülerde rastgele hata kayıtları, 24 VDC beslemede anlık düşüşler, HMI ekranında yeniden başlama ve endüstriyel Ethernet cihazlarında bağlantı kaybı şeklinde görülür.
Bu belirtiler her zaman pabuç hatası anlamına gelmez. Kablo boyu, yük profili, ortam sıcaklığı, güç kaynağı kapasitesi ve terminal kalitesi de değerlendirilmelidir. Ancak arıza analizi sırasında pabuçlu bağlantıların termal ve mekanik kontrolü erken yapılırsa, saatler süren karmaşık hata arama süreçleri kısalır.
Güvenilir sıkma için standart iş akışı
Kaliteli bir sonuç, ustalığa bırakılmış tek seferlik uygulamadan çok tanımlı bir iş akışıyla elde edilir. Önce kablo kesiti ve iletken tipi doğrulanır; ardından uygun pabuç ve üreticiyle uyumlu kalıp seçilir. Kablo belirlenen uzunlukta soyulur, teller dağıtılmadan pabuç içine sonuna kadar yerleştirilir ve tam sıkma çevrimi tamamlanır.
Sonrasında bağlantı gözle incelenmeli, açıkta tel veya çatlak olup olmadığı kontrol edilmelidir. Kritik uygulamalarda çekme testi, numune kesit incelemesi ve yük altında termal ölçüm kalite planına eklenmelidir. Seri üretimde ilk parça onayı ve periyodik numune kontrolü, operatör kaynaklı sapmaları erken yakalar.
Etiketleme de göz ardı edilmemelidir. Bakım ekibinin kablo kesitini, devre fonksiyonunu ve terminal bilgisini hızlıca okuyabilmesi, müdahale süresini azaltır. Özellikle çok sayıda I/O, güç beslemesi ve haberleşme hattı bulunan otomasyon panolarında düzenli kablolama, arıza anında gerçek bir zaman kazancı sağlar.
Pano ve saha koşullarına göre doğru yaklaşım
Titreşimin yoğun olduğu makine uygulamalarında mekanik dayanım önceliklidir. Yüksek sıcaklık bulunan tesislerde ise pabuç malzemesi, izolasyon sınıfı ve terminal torku daha kritik hale gelir. Nemli veya korozif ortamlarda kalay kaplı bakır pabuç, uygun muhafaza ve periyodik kontrol ihtiyacı artar.
Veri altyapısında kullanılan ekranlama ve topraklama bağlantılarında da benzer disiplin gerekir. Zayıf bir topraklama pabucu, elektromanyetik girişim nedeniyle haberleşme kararlılığını etkileyebilir. Endüstriyel switch, IPC ve HMI sistemleri için güvenilir besleme ve doğru topraklama, yalnızca donanım koruması değil, kesintisiz veri akışı için de gereklidir.
eleCO Automation yaklaşımında saha sürekliliği, tek bir ürünün performansından daha geniştir: doğru ekipman seçimi, güvenli bağlantı, hızlı tedarik ve gerektiğinde erişilebilir teknik destek aynı operasyon zincirinin parçalarıdır. Pabuç sıkma standardını bu zincirin küçük bir detayı değil, plansız duruşu önleyen temel bir kalite noktası olarak ele almak gerekir.
Her vardiyada gözle görünmeyen bağlantı risklerini kontrol altına alan ekipler, arıza sonrası müdahale eden değil, üretim sürekliliğini yöneten ekipler haline gelir.